

Korrekte Verwendung von Hartmetall-Spiralbohrern
 9. Juli 2019|
 Aufrufe: 3358
Richtige Verwendung vonHartmetall-Spiralbohrer
1. Die richtige Werkzeugmaschine auswählen,Hartmetall-Spiralbohrerkann in CNC-Werkzeugmaschinen, Werkzeugmaschinen mit hoher Leistung und guter Stahlfestigkeit sowie in TIR-Maschinen eingesetzt werden.< 0.02 should be guaranteed. The rocker drill, universal milling and other machine tools are easy to cause the early collapse of cemented carbide bits due to their low power and poor spindle accuracy, which should be avoided as far as possible.
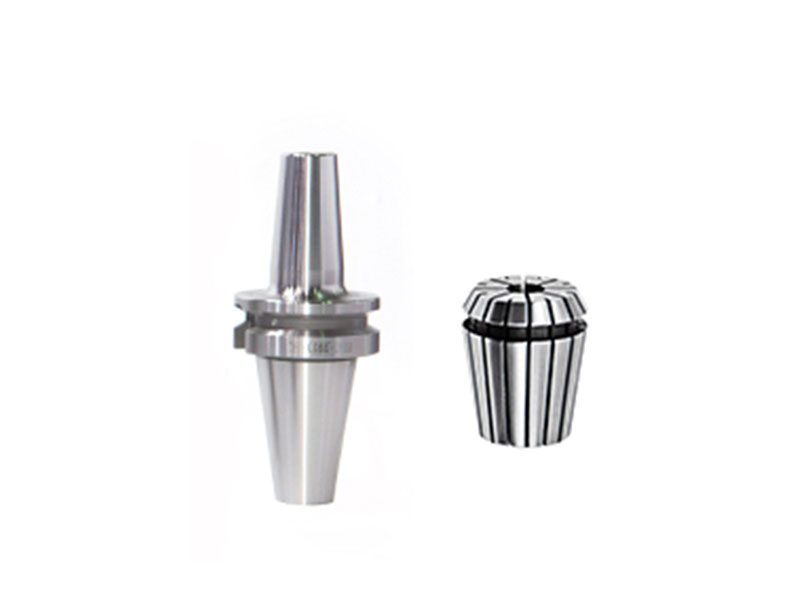
2. Wählen Sie den passenden Werkzeughalter (Federfutter, Seitenspannfutter, Hydraulikfutter, Wärmeausdehnungsfutter usw.). Da die Spannkraft von Schnellwechsel-Bohrfuttern jedoch leicht zum Abrutschen und Ausfallen des Bohrers führen kann, sollte diese Option vermieden werden.
3. Korrekte Kühlung
(1) Bei der externen Kühlung ist auf die Kombination der Kühlrichtungen zu achten, eine Auf- und Abwärtsgradientenkonfiguration zu bilden und den Winkel zum Werkzeug zu minimieren.
(2) Bei den internen Kühlkomponenten ist auf Druck und Durchflussrate zu achten, um zu verhindern, dass Kühlmittel austritt und dadurch die Kühlwirkung beeinträchtigt wird.
4. Korrekte Bohrtechnik
(1) Bei einem Neigungswinkel der Bohrfläche von mehr als 8-10 Grad ist das Bohren nicht möglich. Der Vorschub sollte auf die Hälfte bis ein Drittel des Normalwerts reduziert werden.< 8-10 degrees.
(2) Bei einem Neigungswinkel der Bohrfläche von mehr als 5 Grad sollte der Vorschub auf die Hälfte bis ein Drittel des Normalvorschubs reduziert werden.
(3) Beim Bohren von Querlöchern (orthogonalen oder schrägen Löchern) sollte der Vorschub auf die Hälfte bis ein Drittel des Normalvorschubs reduziert werden.
(4) Zweikantige Bohrer dürfen nicht aufgerieben werden.