

Metodo di selezione dell'angolo geometrico della fresa in metallo duro integrale
 16 febbraio 2022|
 Visualizzazioni: 6577
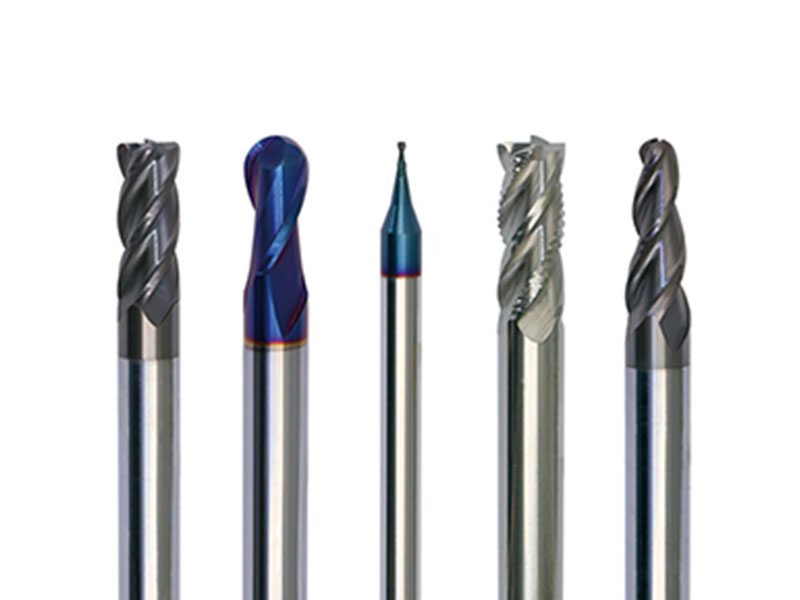
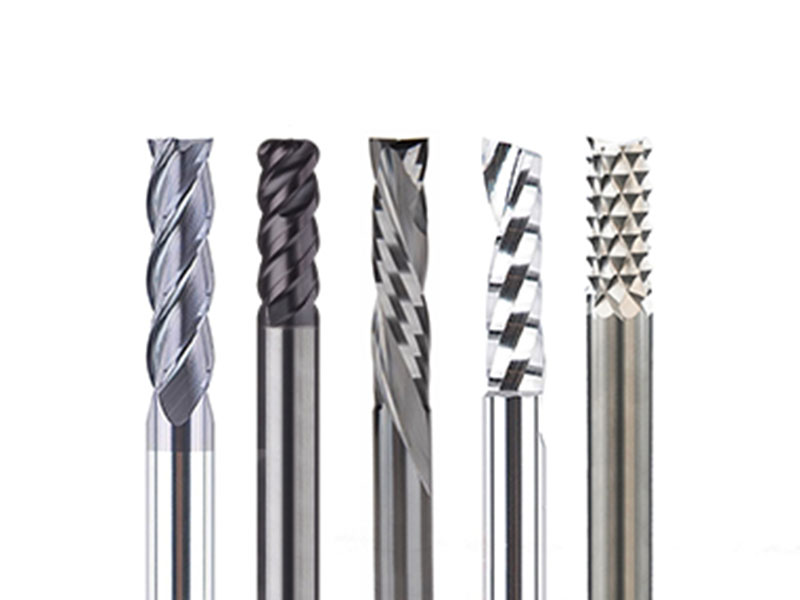
Una fresa in metallo duro integrale è una fresa rotante con uno o più denti per la fresatura. Durante la lavorazione, i denti della fresa tagliano sequenzialmente la parte restante del pezzo.fresa in metallo duro integraleViene utilizzato principalmente per la fresatura di superfici superiori, gradini, scanalature, la lavorazione di superfici di formatura e il taglio del pezzo. Esistono molti modi per scegliere la geometria della fresa in metallo duro integrale, tra cui i seguenti:

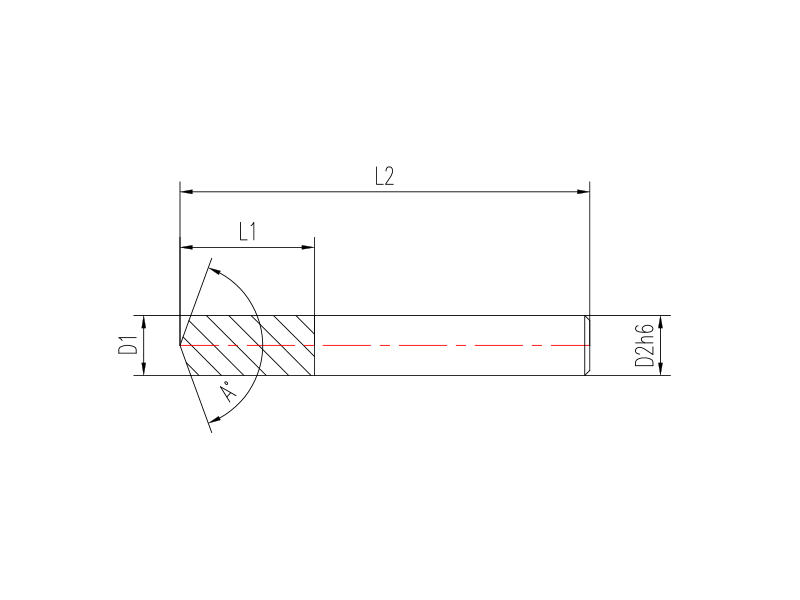
(1) scelta dell'angolo di spoglia. L'angolo di spoglia della fresa in metallo duro integrale deve essere basato sul materiale dell'utensile e del pezzo. La fresatura spesso ha un impatto, deve essere garantito che il tagliente abbia una maggiore resistenza. In generale, l'angolo di spoglia di unfresa in metallo duro integraleè più piccolo di quello di un utensile di tornitura, l'acciaio rapido è più grande di quello di una fresa in lega dura e l'angolo di spoglia maggiore dovrebbe essere preso nella fresatura di materiali plastici a causa della maggiore deformazione di taglio Quando si fresano materiali fragili, l'angolo di spoglia dovrebbe essere minore; nella lavorazione di materiali ad alta resistenza e alta durezza, ma si può anche usare lo spoglia negativo.
(2)Selezione dell'angolo di inclinazione della lama. Metallo duro integrale, fresa, angolo di spirale del cerchio esterno beta, ovvero l'angolo lambda-s. Ciò consente ai denti della fresa di entrare e uscire gradualmente dal pezzo, migliorando la stabilità della fresatura. Aumentando β, l'angolo di spoglia effettivo aumenta, il tagliente è affilato e il truciolo viene facilmente espulso. Per frese in metallo duro integrale di larghezza ridotta, l'aumento dell'angolo di spirale β è di scarsa importanza, quindi generalmente si sceglie β = 0 o un valore inferiore.

(3) La scelta dell'angolo di deflessione principale e dell'angolo di deflessione ausiliario. L'effetto dell'angolo di deflessione principale della fresa in metallo duro integrale e la sua influenza sul processo di fresatura sono gli stessi dell'angolo di deflessione principale dell'utensile di tornitura. L'angolo di deflessione principale è 45°, 60°, 75°, 90°, la rigidità del sistema di lavorazione è buona, prendi un valore piccolo, al contrario, prendi un valore grande, scegli l'angolo di deflessione principale come mostrato nella tabella 4-3. L'angolo di deflessione secondario è solitamente da 5° a 10°.fresa in metallo duro integraleha solo il tagliente principale e nessun tagliente secondario, quindi non c'è angolo di deflessione secondario e l'angolo di deflessione principale è di 90°.