

Lebensdauer von Vollhartmetall-Schaftfräsern
 24. Juli 2019|
 Aufrufe: 2652
Die Lebensdauer von BetonVollhartmetall-Schaftfräserhängt üblicherweise von den verschiedenen Werkstücken und Werkzeugmaterialien sowie den verschiedenen Schneidverfahren ab.
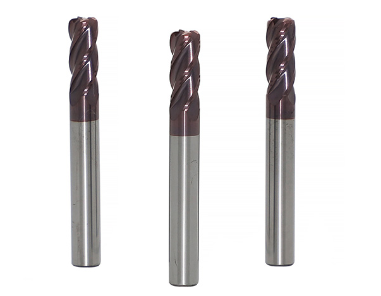
Es gibt mehrere Hauptfaktoren, die die Lebensdauer von zementiertem Beton beeinflussen können.Vollhartmetall-Schaftfräser:
1. Matrix für Hartmetall-Schaftfräser
Die Matrixeigenschaften von zementiertemVollhartmetall-SchaftfräserDie Eigenschaften lassen sich durch die Partikelgröße des Wolframcarbids im Bereich von 1–5 Mikrometern verändern. Die Partikelgröße des Matrixmaterials spielt eine wichtige Rolle für die Zerspanungsleistung und die Werkzeugstandzeit. Je kleiner die Partikelgröße, desto besser die Verschleißfestigkeit des Werkzeugs. Umgekehrt gilt: Je größer die Partikelgröße, desto besser die Festigkeit und Zähigkeit des Werkzeugs. Feinkörniges Matrixmaterial wird hauptsächlich zur Bearbeitung von Schaufeln aus Werkstoffen für die Luftfahrtindustrie wie Titanlegierungen, Inconel und anderen Superlegierungen verwendet.
Darüber hinaus lässt sich die Zähigkeit durch eine Erhöhung des Kobaltgehalts von Hartmetallwerkzeugen um 6–12 % verbessern. Somit können die Anforderungen an die spezifische Zerspanung – ob Zähigkeit oder Verschleißfestigkeit – durch die Anpassung des Kobaltgehalts erfüllt werden.
2. Auswahl der Beschichtung fürVollhartmetall-Schaftfräser
Beschichtungen tragen auch zur Verbesserung der Schneidleistung von Schneidwerkzeugen bei. Zu den gängigen Beschichtungstechnologien gehören:
TiN-Beschichtung: Hierbei handelt es sich um eine universelle PVD- und CVD-Beschichtung, die die Härte und Oxidationstemperatur von Schneidwerkzeugen verbessern kann.
(2) TiCN-Beschichtung: Durch die Zugabe von Kohlenstoff zu TiN wurden die Härte und die Oberflächengüte der Beschichtung verbessert.
(3) TiAlN- und AlTiN-Beschichtungen: Die kombinierte Anwendung von Aluminiumoxid (Al₂O₃)-Beschichtungen und diesen Beschichtungen kann die Werkzeugstandzeit beim Hochtemperaturschneiden verbessern. Aluminiumoxid-Beschichtungen eignen sich besonders für das Trockenschneiden und das nahezu trockene Schneiden. AlTiN-Beschichtungen weisen einen höheren Aluminiumgehalt und eine höhere Oberflächenhärte als TiAlN-Beschichtungen mit höherem Titangehalt auf. AlTiN-Beschichtungen werden üblicherweise beim Hochgeschwindigkeitsschneiden eingesetzt.