

Auswahlverfahren für den Geometriewinkel von Vollhartmetallfräsern
 16. Februar 2022|
 Aufrufe: 6578
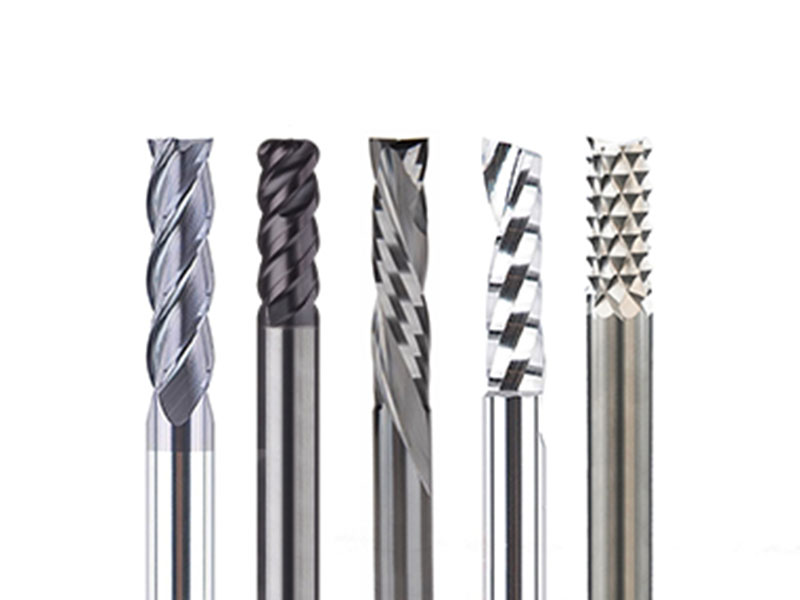
Ein Vollhartmetallfräser ist ein rotierender Fräser mit einem oder mehreren Zähnen zum Fräsen. Beim Fräsen tragen die Fräszähne nacheinander den Rest des Werkstücks ab.Vollhartmetall-FräserWird hauptsächlich zum Fräsen von Oberflächen, Stufen, Nuten, zur Formgebung und zum Schneiden von Werkstücken eingesetzt. Es gibt viele Möglichkeiten, die Geometrie des Vollhartmetallfräsers zu wählen, darunter die folgenden:

(1) Wahl des Spanwinkels. Der Spanwinkel des Vollhartmetallfräsers richtet sich nach dem Material des Werkzeugs und des Werkstücks. Da beim Fräsen häufig Stöße auftreten, muss eine hohe Festigkeit der Schneidkante gewährleistet sein. Im Allgemeinen sollte der Spanwinkel einesVollhartmetall-Fräserist kleiner als der eines Drehmeißels, der Schnellarbeitsstahl ist größer als der eines Hartmetallfräsers, und beim Fräsen von Kunststoffen sollte aufgrund der größeren Schnittverformung ein größerer Spanwinkel gewählt werden. Beim Fräsen von spröden Werkstoffen sollte der Spanwinkel kleiner sein; bei der Bearbeitung von hochfesten, hochharten Werkstoffen kann aber auch ein negativer Spanwinkel verwendet werden.
(2) Wahl des Schneidkantenwinkels. Bei Vollhartmetall-Fräsern beträgt der äußere Spiralwinkel β (λ-s) einen bestimmten Wert. Dadurch können die Fräszähne das Werkstück schrittweise durchdringen und wieder verlassen, was die Stabilität des Fräsvorgangs verbessert. Durch die Vergrößerung von β wird der Spanwinkel größer, die Schneidkante schärfer und der Spanabtransport erleichtert. Bei schmalen Vollhartmetallfräsern ist die Vergrößerung des Spiralwinkels β von geringer Bedeutung, daher wird üblicherweise ein Wert von β = 0 oder kleiner gewählt.

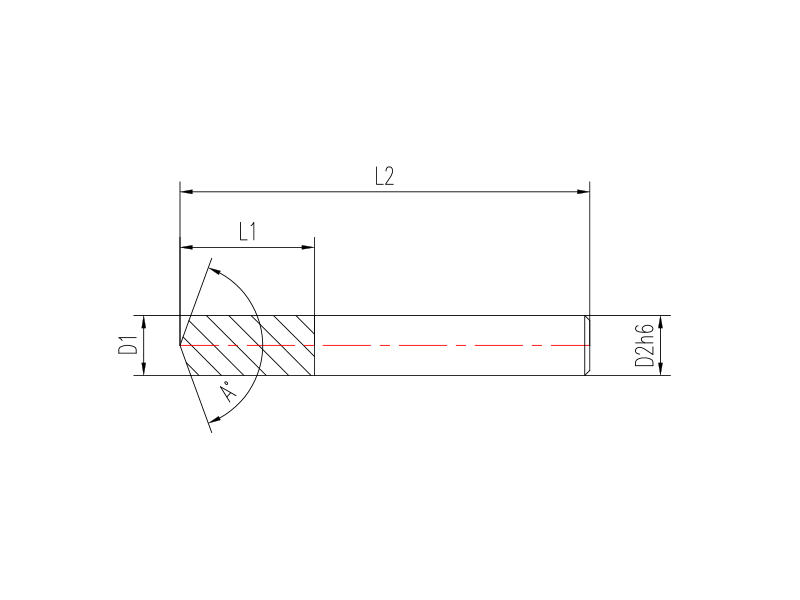
(3) Wahl des Haupt- und Nebenablenkwinkels. Die Wirkung des Hauptablenkwinkels des Vollhartmetallfräsers und sein Einfluss auf den Fräsprozess entsprechen dem des Hauptablenkwinkels eines Drehwerkzeugs. Der Hauptablenkwinkel beträgt 45°, 60°, 75° oder 90°. Bei guter Steifigkeit des Bearbeitungssystems ist ein kleiner Wert zu wählen, andernfalls ein großer. Die Wahl des Hauptablenkwinkels erfolgt gemäß Tabelle 4-3. Der Nebenablenkwinkel liegt üblicherweise zwischen 5° und 10°.Vollhartmetall-Fräserbesitzt nur die Hauptschneide und keine Nebenschneide, daher gibt es keinen Nebenablenkwinkel und der Hauptablenkwinkel beträgt 90°.