

Comment prolonger la durée de vie d'un alésoir en carbure de tungstène
 19 mai 2021|
 Vue : 1913
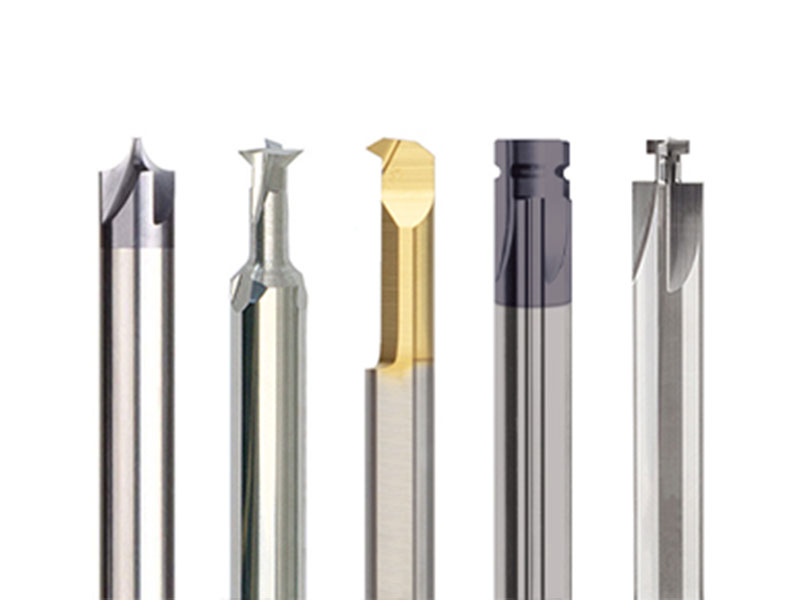
Au cours du processus d'usinage, une partie deAlésoir en carbure de tungstèneL'alésoir en carbure de tungstène doit être en contact physique avec la pièce à usiner et doit donc résister à des températures de coupe élevées et à un frottement prolongé. Outre la nécessité pour le matériau de résister à ces températures et forces de coupe élevées, comment prolonger la durée de vie d'un alésoir en carbure de tungstène lors de son utilisation ?

Détails de l'opération humaine.
1. Serrez les vis de l'alésoir en carbure de tungstène.
Le serrage des vis de l'outil est en réalité très simple, mais chaque méthode, angle et force de serrage est différente. Ces paramètres peuvent influer sur la durée de vie de l'outil de coupe et la stabilité du processus d'usinage. Outre la formation des opérateurs, l'utilisation de tournevis et de clés dynamométriques à limitation de couple permet d'améliorer la situation.
2. Respecter scrupuleusement les paramètres de coupe de l'alésoir en carbure de tungstène.
Les paramètres de coupe comprennent la vitesse de coupe, l'avance et la profondeur de passe. Ces paramètres ont une incidence importante sur la durée de vie de l'outil de coupe. Parmi eux, la vitesse de coupe est le facteur le plus déterminant ; généralement, le fabricant de l'outil de coupe fournit ces paramètres à titre indicatif.
3. Faites attention au matériau de la pièce à usiner.
Le matériau de la pièce à usiner peut être divisé en cuivre, aluminium, acier doux, acier allié, acier à outils, alliage à base de nickel, acier inoxydable, etc. Chaque matériau possède des caractéristiques différentes, et ces caractéristiques affecteront également la durée de vie de l'outil de coupe.
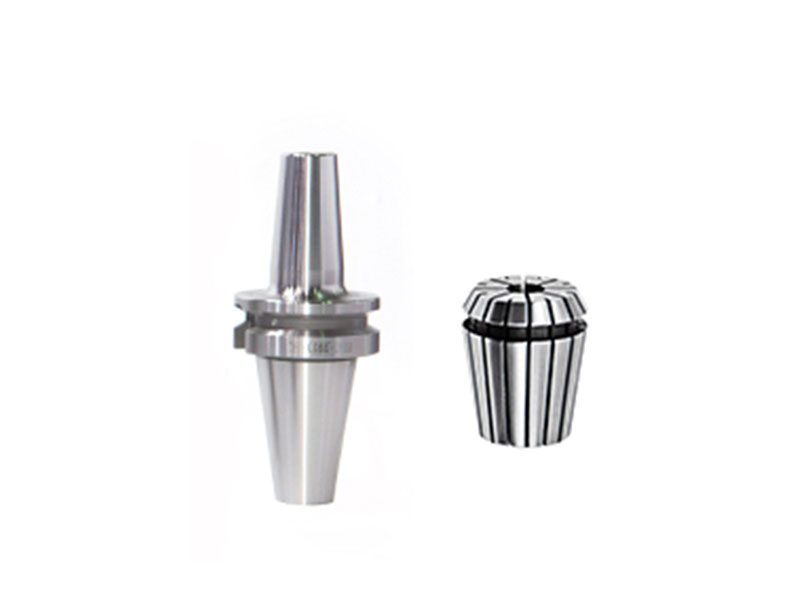
4. Vérifiez le porte-outil
L'usure du porte-outil peut varier et dépend des habitudes de chaque opérateur. Il est recommandé de vérifier le porte-outil avant de remplacer l'outil de coupe. En effet, un porte-outil usé affecte la stabilité du processus d'usinage et réduit la durée de vie de l'outil de coupe.
5. État de la machine
Les vibrations survenant lors de l'usinage, si la stabilité de la machine est insuffisante, affectent la durée de vie de l'outil de coupe et entraînent des tolérances dimensionnelles trop importantes et un état de surface rugueux de la pièce usinée. Le choix de la machine est donc primordial. Un entretien régulier est indispensable, notamment le remplacement périodique des consommables mécaniques. Lors du montage et du démontage, un nettoyage et un entretien sont nécessaires.
6. La différence entre les fluides de coupe
Outre l'amélioration de la lubrification lors de l'usinage des métaux, les fluides de coupe assurent le nettoyage, la protection contre la corrosion et le refroidissement. Ils sont indispensables en tournage. En plus de choisir le fluide de coupe adapté, il est nécessaire de le remplacer régulièrement par un fluide neuf avant chaque utilisation.
7. Faut-il utiliser un système de refroidissement de coupe haute pression ?
Lors de l'usinage de la pièce, de la vapeur d'eau à haute température est générée. Cette vapeur d'eau, présente à la surface de la pièce, empêche l'adhérence du fluide de coupe. Ce dernier, sous pression, assure un refroidissement par contact direct entre la pièce et l'outil de coupe. En limitant la surchauffe de l'arête de coupe, on améliore les paramètres de coupe, on favorise une évacuation efficace des copeaux et on évite leur accumulation sur l'arête de coupe.
Facteurs liés à l'alésoir en carbure de tungstène lui-même.
1. Matériau de l'alésoir en carbure de tungstène
L'acier au carbure de tungstène est très dur et couramment utilisé pour la fabrication d'outils de coupe. Il est composé de carbone, de tungstène, de cobalt et d'autres éléments d'alliage qui améliorent ses performances.
2. Revêtement de l'alésoir en carbure de tungstène
Un film mince est formé à la surface de l'outil de coupe par des procédés chimiques ou physiques, lui conférant ainsi d'excellentes performances de coupe et répondant aux exigences requises. Comparés aux outils non revêtus, les outils revêtus présentent des avantages indéniables : ils augmentent considérablement leur durée de vie, améliorent l'efficacité de coupe, la précision d'usinage et la qualité de surface de la pièce usinée, tout en réduisant la consommation de matériau. Grâce aux progrès technologiques, de nombreuses technologies de revêtement ont été développées pour les outils de coupe. Le choix du revêtement dépend du matériau et des caractéristiques de la pièce à usiner.
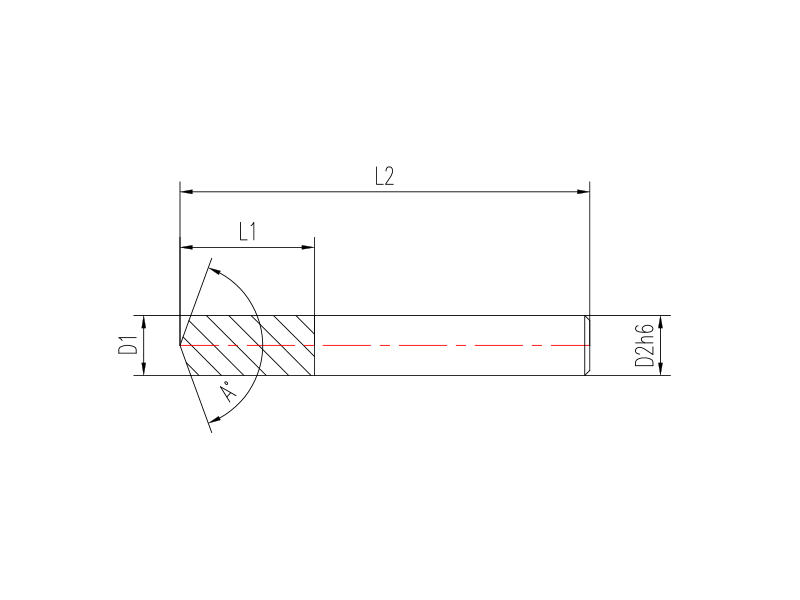
3. Dimensions de l'alésoir en carbure de tungstène
Le type et la taille de l'outil de coupe requis varient en fonction de la forme et des dimensions de la pièce à usiner. Le choix de l'outil doit impérativement tenir compte de l'application d'usinage. Un outil de taille inadaptée peut engendrer des vibrations, des perturbations du processus d'usinage, des fissures et une usure prématurée des plaquettes, voire leur encrassement.

Plusieurs de ces facteurs doivent être pris en compte, que l'alésoir en carbure de tungstène soit utilisé pour des essais dans le cadre d'un nouveau projet ou pour des améliorations futures. Un suivi rigoureux de la durée de vie de l'outil est essentiel pour prolonger sa durée de vie.Alésoir en carbure de tungstènevie.


